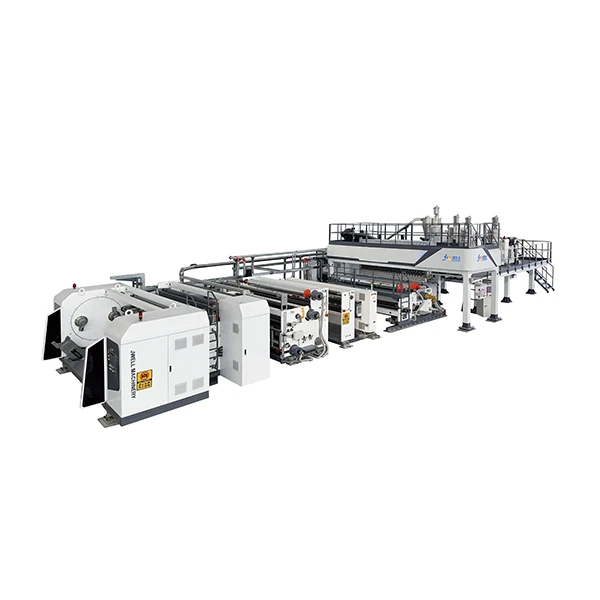
En ekstruder er en mekanisk enhed, der tvinger smeltet termoplastisk materiale gennem en tilpasset -formet form for at producere kontinuerlige profiler såsom rør, trækstrimler eller filamenter. En komplet plastekstruder består af en råvaretilførselstragt, en opvarmet cylindrisk cylinder, en intern roterende skrue, et matricehoved og et nedstrøms kølesystem. At forme polymersmelten, når den forlader formen, er en enkel del. At tvinge materialet til at bevare sin præcise geometri, når det passerer gennem afkølingsfasen, er en reel udfordring for operatører på værkstedet.

Hvordan virker en plastekstruder?
Plastekstruderingsprocessen er primært afhængig af mekanisk friktion, snarere end blot eksterne varmestrimler, for at smelte den originale polymer. For at forstå, hvordan plastekstrudere fungerer, bruger vi TSC Frame: Temperatur, forskydning og formning. Denne sekvens bestemmer nøjagtigt, hvordan råstofpartiklerne omdannes til et hårdt slutprodukt.
Trin 1: Temperatur (foderområde)
Processen begynder, når tyngdekraften trækker ubearbejdede plastikpartikler fra tragten ind i fødehalsen. Den roterende skrues fødeområde fanger disse partikler og flytter dem fremad i tønden. Operatøren indstiller den eksterne varmestrimmel i dette indledende område til en relativt lav temperatur. Dette forhindrer plastikken i at smelte for tidligt og klæbe til foderhalsen, hvilket kan føre til en blokering kendt som brodannelse.
Trin 2: Klipning (overgangszone og målezone)
Mekanisk klipning genererer op til 80 % af den varme, der kræves for at smelte plastik. Når skruen skubber partiklerne ind i overgangszonen, øges skruens roddiameter. Dette design presser plastikken mod tøndevæggen. Den intense friktion mellem partiklerne og metaltønden rev polymerkæderne og genererede enorm intern varme. Når materialet når doseringszonen for enden af skruen, er det blevet til en ensartet, tryksat smelte, klar til at komme ind i formen.
Fase 3: Formning (Die)
Dysen tvinger den tryksatte polymersmelte til at danne dens endelige tværsnitsform. Smelten deler sig rundt om den indre dorn og rekombinerer, før den forlader formlæben. Den hastighed, hvormed materialet forlader formen, skal være perfekt afstemt med hastigheden på den nedstrøms traktionsmaskine. Enhver uoverensstemmelse i dette trækforhold vil unaturligt strække materialet og kompromittere profilens strukturelle integritet.
Hvorfor bliver min ekstraherede plastikprofil skæv under afkøling?
Den ujævne krympningshastighed på plastiktværsnittet- bestemmer sværhedsgraden af deformationen. Når du spørger "Hvorfor deformeres den plastikprofil, jeg ekstruderede under afkøling?" Hvornår kan svaret næsten altid spores tilbage til den termiske gradient. Den tykke-væggede del af profilen holder på varmen i meget længere tid end den tynde-væggede del.
Grundårsag 1: Asymmetrisk kontraktion
Efter at de tilstødende tynde vægge allerede er størknet, fortsætter de tykke vægge med at afkøle og krympe. I tykkere masser trækker og bøjer denne forsinkede sammentrækning fysisk den allerede hårde, tynde-væggede del, hvilket får den til at afvige fra sin justering. Operatører løser dette problem ved at modificere formen til at inkludere lokale kølekanaler inde i formen, eller ved at justere den retningsbestemte luftstrøm specifikt med de tykkere dele af profilen i det øjeblik, profilen forlader formen. At tvinge både tykke og tynde vægge til at nå deres glasovergangstemperatur samtidigt kan eliminere bøjningskræfter.
Grundårsag 2: "Stresshukommelse"
Hvis ekstruderskruen anvender for stor forskydningskraft, vil polymerkæderne udvikle spændingshukommelse. Mange operatører ser fejlagtigt deformation som et rent nedstrøms køleproblem. De justerede vandbadstemperaturen i flere timer uden held. Virkeligheden er, at defekten begynder inde i tønden. Hvis skruehastigheden er for høj, vil polymerkæderne blive unaturligt strakte, før de kommer ind i formen. Når plastikken forlader formen og kommer ind i kølebadet, forsøger de strakte kæder at hoppe tilbage til deres oprindelige afslappede tilstand. Dette molekylære tilbageslag viser sig som alvorlig forvrængning eller deformation i det endelige produkt. Reduktion af skruehastigheden og en lille forøgelse af cylindertemperaturen kan reducere denne interne belastning.
"Air Gap"-justeringsregel
Den præcise afstand mellem formens endeflade og det første vandkølende bad - - kendt som luftspalten - bestemmer profilens umiddelbare overfladespænding. Vores nylige prøvebænk af asymmetriske stive PVC-vinduesrammer viste, at der var en klar sammenhæng mellem luftspalts længde og skævhed.
Vi kørte en gennemgående profil med en 2 mm tynd væg forbundet til en 5 mm tyk bund. At efterlade en standard 50 mm luftspalte resulterer i en vedvarende 4-graders indadgående deformation af den tynde væg. Den hurtige påvirkning af koldt vand låste øjeblikkeligt de tynde vægge, mens 5 mm basen oplevede matriceudvidelse i det fri. Ved præcist at reducere luftspalten til 15 mm, minimerer vi den tid, den tykke base skal udvide sig, før den rammer formmanchetten i vandtanken. Denne enkle fysiske justering reducerede den ujævne krympning med 22 % og genoprettede fuldstændigt profilens rethed uden at kræve komplekse modifikationer af formen.
FAQ om plastekstrudere
Q: Hvad er en ekstrudermaskine?
A: Det er en produktionsanordning, der smelter og tvinger rå plast eller metal gennem en formstøbning for at skabe kontinuerlige profiler såsom rør, film eller rør.
Spørgsmål: Hvorfor deformeres min udtrukne plastikprofil under afkøling?
Sv: Forvridning er normalt forårsaget af ujævne afkølingshastigheder, uhensigtsmæssige vandbadstemperaturer eller ubalancerede indre spændinger i den ekstruderede polymer.
Q: Hvordan fungerer en ekstrudermaskine?
A: Den rå harpiks føres fra tragten ind i den opvarmede tønde. Den roterende skrue smelter, blander og skubber materialet fremad og tvinger det gennem formen.
Q: Hvordan betjener man en ekstrudermaskine?
A: Forvarm tromlen til den indstillede temperatur. Dernæst fyldes den rå harpiks i tragten, skruedrevet startes ved lav hastighed, og støbeformens output overvåges.
Spørgsmål: Hvordan forbedres gennemsigtigheden af film?
A: Øg hurtigt afkølingshastigheden for at reducere krystalstørrelsen. På samme måde kan du optimere smeltetemperaturen, holde forme rene og bruge klaringsadditiver af høj-kvalitet.